

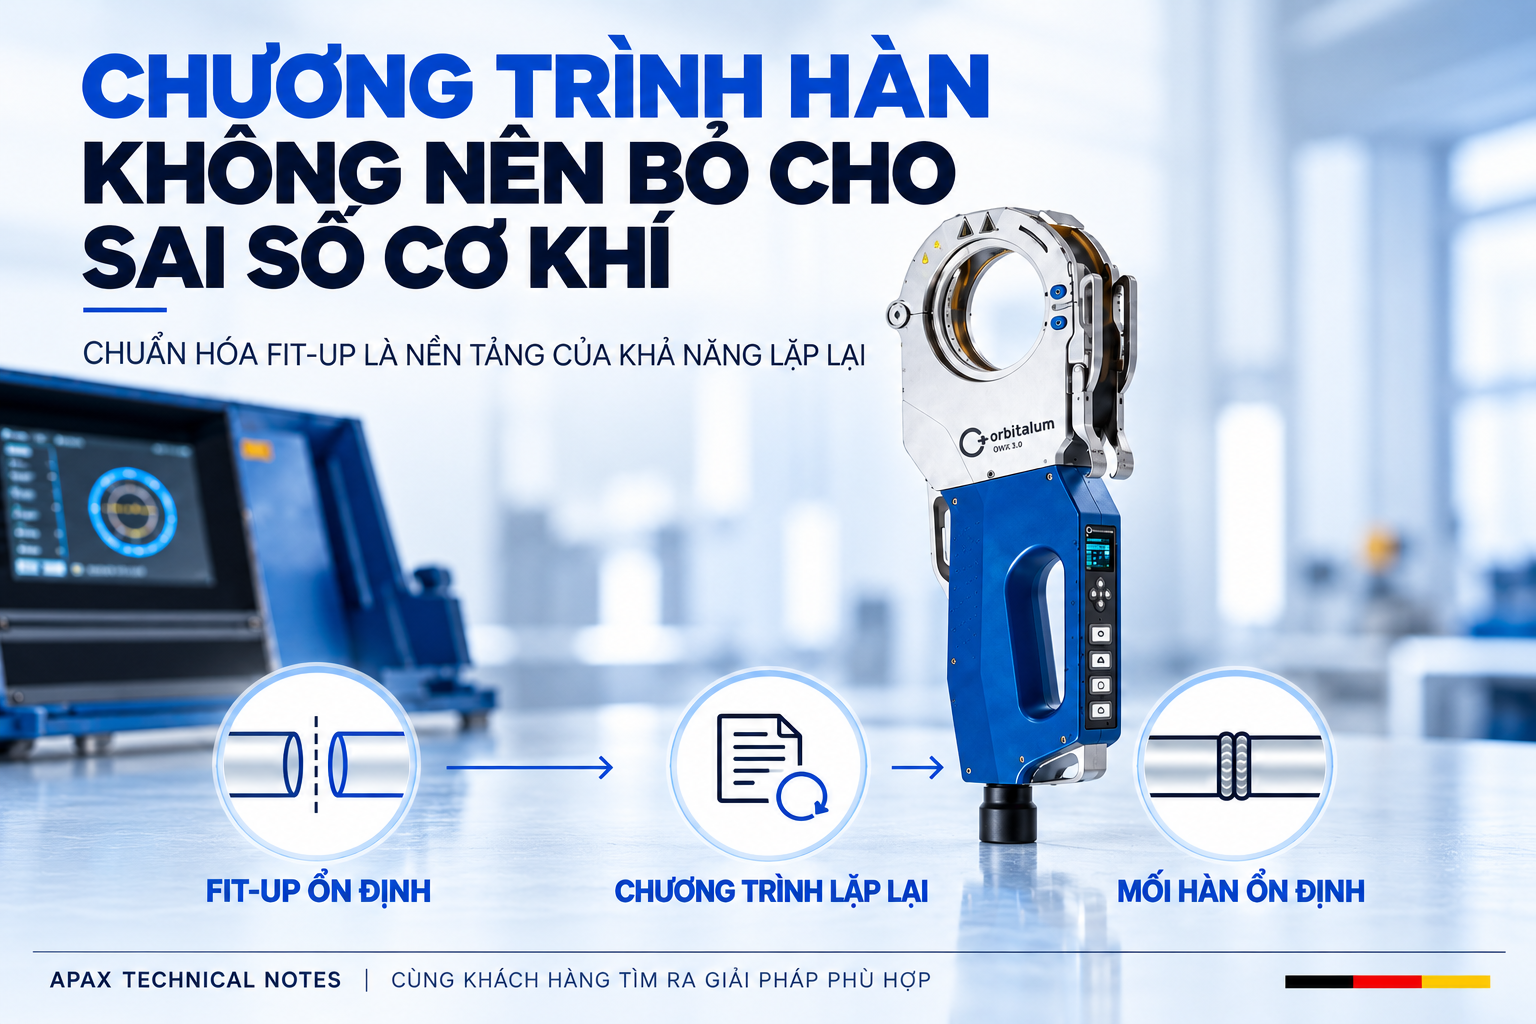
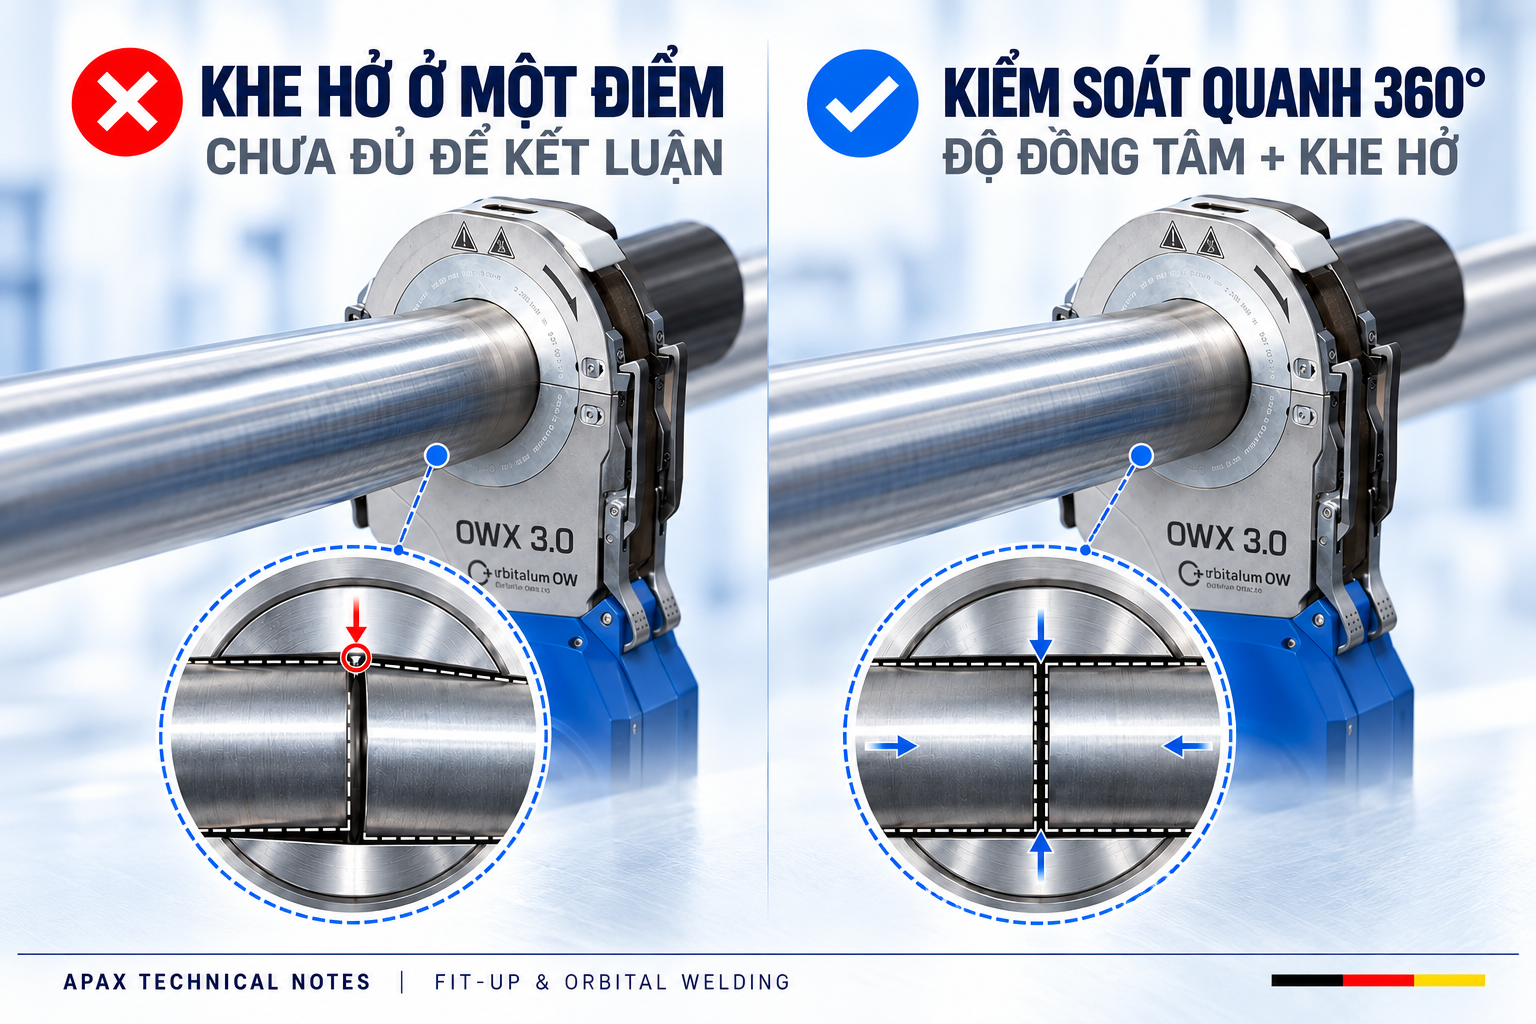
Khe hở bằng 0 tại một điểm chưa chứng minh toàn bộ mối ghép đã phù hợp. Trong hàn orbital, điện cực di chuyển quanh chu vi, nên điều kiện tiếp giáp giữa hai đầu ống cần được kiểm tra quanh toàn bộ liên kết.
Mặt đầu không vuông, lệch trục, oval hoặc gá lắp thiếu ổn định có thể khiến hình học mối ghép thay đổi theo vị trí. Khi đó, cùng một chương trình hàn phải làm việc với những điều kiện đầu vào khác nhau trong một vòng quay.
Vì vậy, kiểm soát fit-up là bước quan trọng trước khi đánh giá hoặc điều chỉnh chương trình.
Fit-up trong hàn orbital là gì?
Fit-up là công việc lắp ghép, căn chỉnh và giữ các chi tiết ở vị trí phù hợp trước khi hàn.
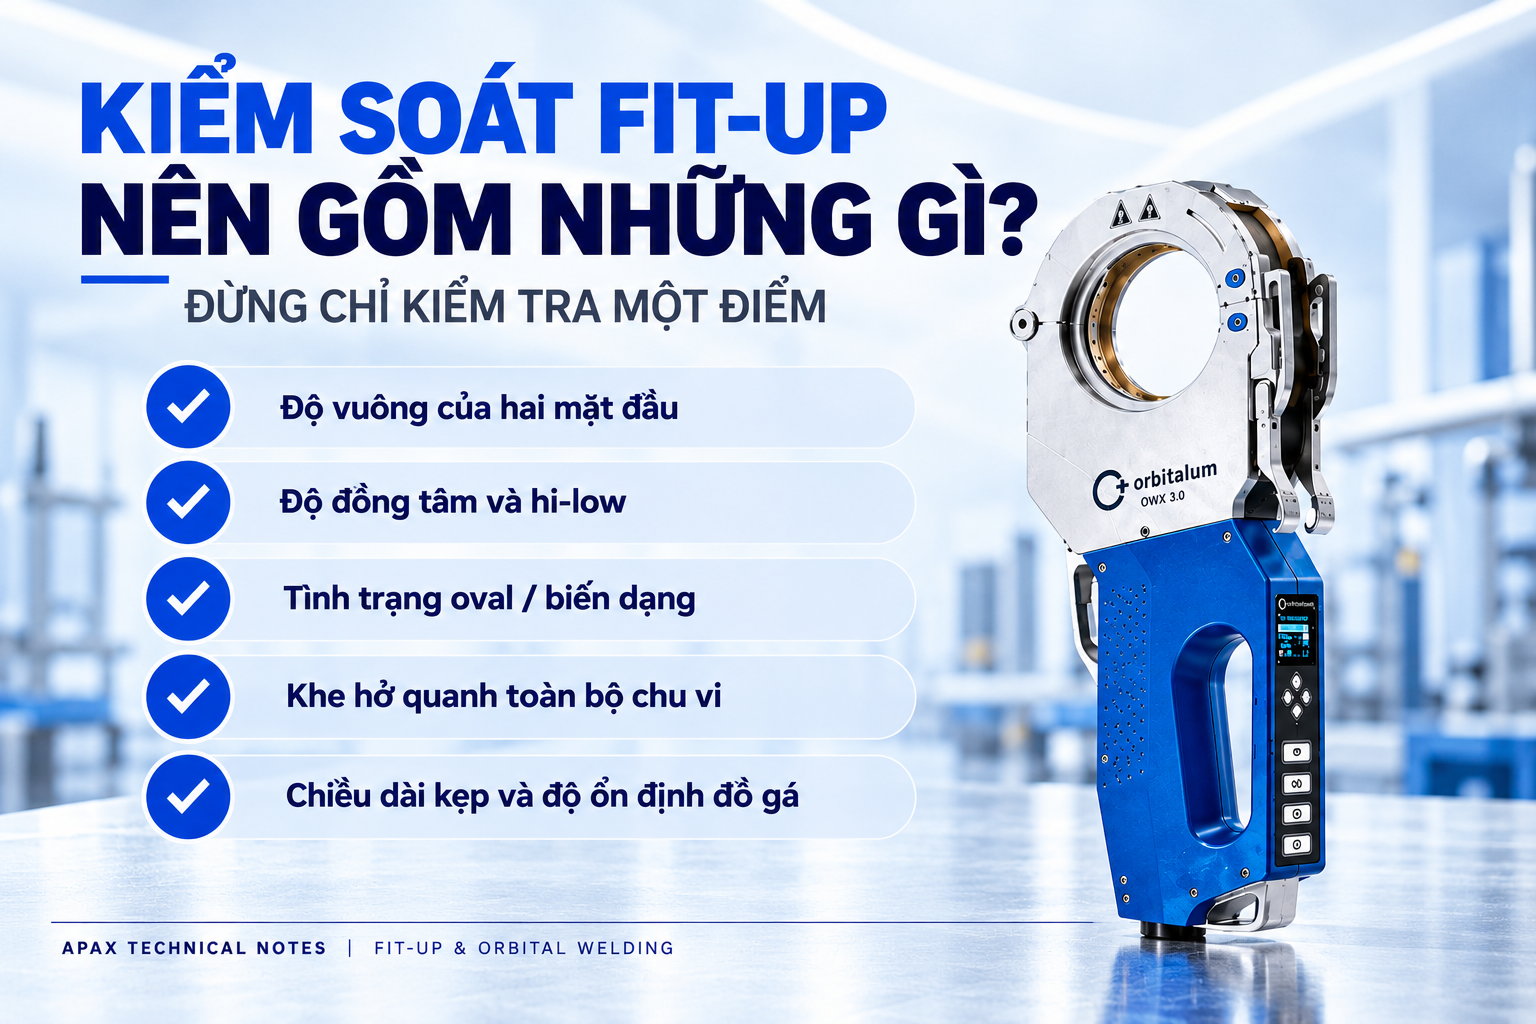
Với liên kết ống giáp mối, nội dung kiểm soát thường bao gồm:
- Hình học hai mặt đầu.
- Vị trí tương đối của hai đoạn ống.
- Khe hở giữa hai mặt đầu.
- Độ lệch bậc giữa hai thành ống.
- Tình trạng tròn đều và biến dạng.
- Vị trí mối ghép trong đầu hàn.
- Độ ổn định của gá kẹp và bộ phận đỡ.
Vì sao kiểm tra khe hở tại một điểm chưa đủ?
Nếu một mặt đầu bị nghiêng, hai chi tiết có thể tiếp xúc ở một phía nhưng vẫn hở ở phía đối diện.
Tương tự, hai đầu ống có thể không xuất hiện khe hở rõ tại vị trí đang quan sát, nhưng vẫn tồn tại lệch bậc hoặc sai vị trí đường ghép.
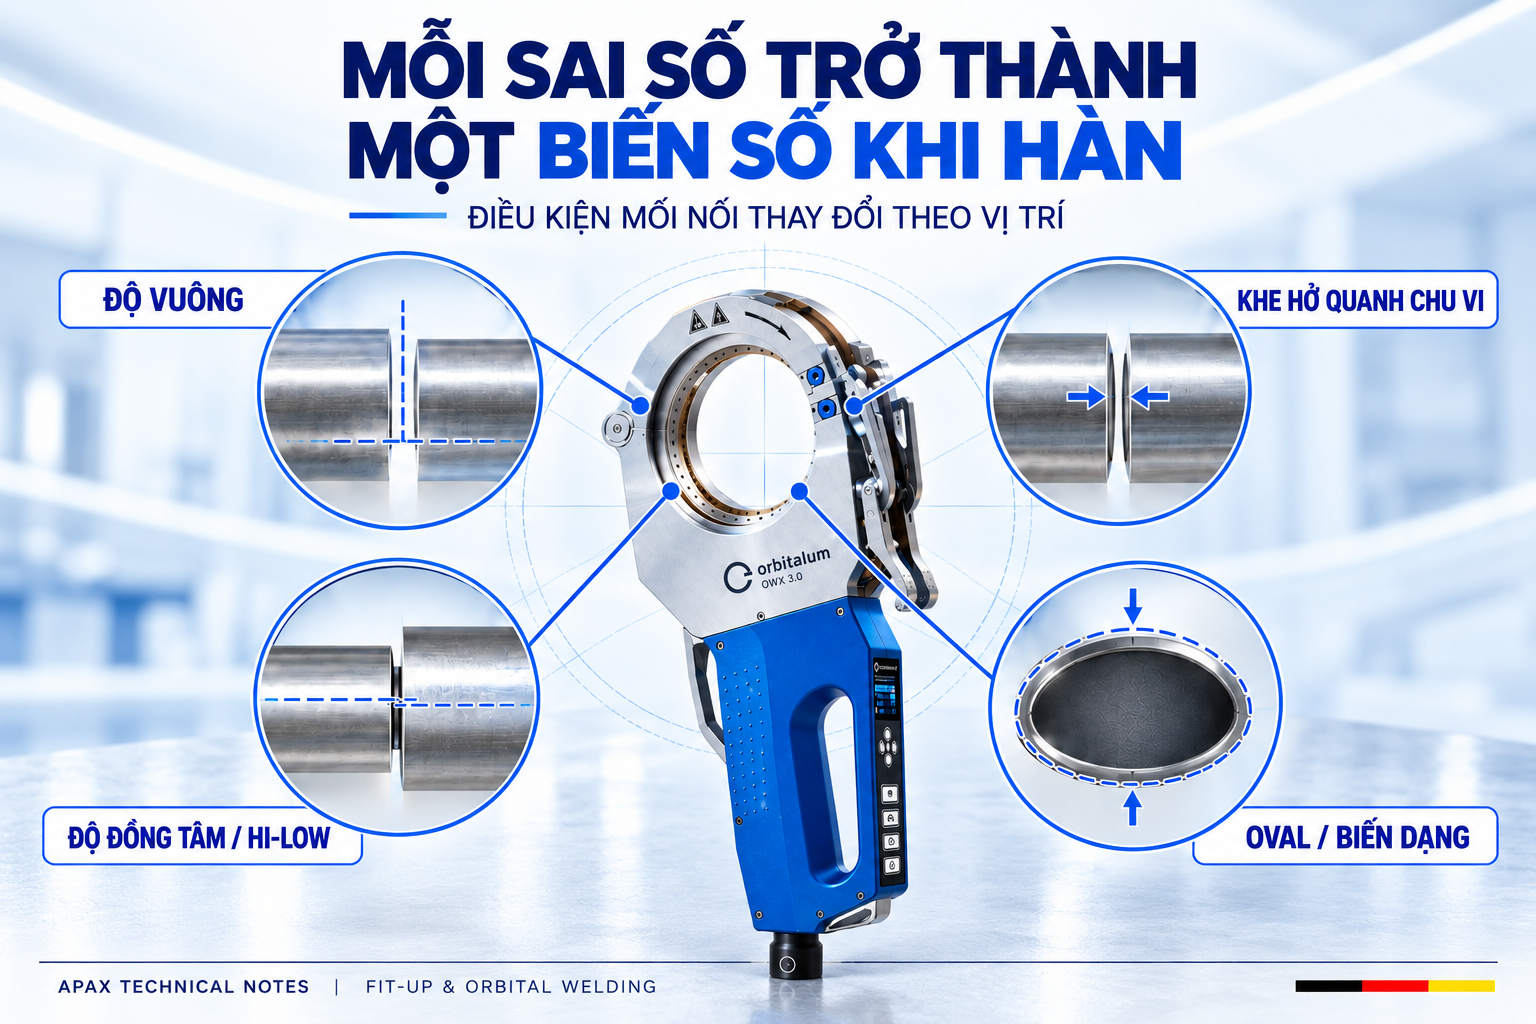
Cần phân biệt các tình trạng sau:
| Tình trạng | Biểu hiện cần kiểm tra |
|---|---|
| Mặt đầu không vuông | Có thể tạo khe hở thay đổi quanh chu vi. |
| Lệch trục | Hai đoạn ống không được căn theo vị trí yêu cầu. |
| Hi-low — lệch bậc | Bề mặt hai thành ống không thẳng hàng tại liên kết. |
| Oval | Tiết diện không tròn đều, có thể ảnh hưởng tiếp giáp và gá kẹp. |
| Gá không ổn định | Điều kiện mối ghép có thể thay đổi sau khi kiểm tra. |
Không phải mọi dạng sai lệch đều tạo ra cùng một loại khe hở. Vì vậy, cần kiểm tra từng yếu tố thay vì dùng “khe hở” để mô tả toàn bộ vấn đề.
Khe hở, hi-low và khoảng cách điện cực khác nhau thế nào?
Khe hở mối ghép
Là khoảng cách giữa hai mặt đầu tại liên kết. Với đầu ống không vuông hoặc lắp ghép chưa phù hợp, khoảng cách này có thể thay đổi theo vị trí quanh chu vi.
Hi-low — độ lệch bậc
Là độ không thẳng hàng giữa hai thành ống tại mối ghép. Trong các hệ thống có yêu cầu kiểm soát bề mặt trong, lệch bậc phía trong là một nội dung cần được đánh giá.
Hi-low có thể liên quan đến căn chỉnh, kích thước thực tế hoặc biến dạng của chi tiết.
Khoảng cách điện cực
Là khoảng cách từ đầu điện cực đến bề mặt vật hàn. Đây là thiết lập liên quan đến hồ quang, không phải khe hở giữa hai đầu ống.
Mọi liên kết hàn orbital có cần khe hở bằng 0 không?
Không nên đặt một yêu cầu chung cho mọi ứng dụng.
Với nhiều liên kết ống thành mỏng hàn đối đầu không dây bù, quy trình yêu cầu hai mặt đầu tiếp giáp sát nhau. Tuy nhiên, hình học chuẩn bị và giới hạn chấp nhận phải được xác định theo đúng liên kết và quy trình sử dụng.
Cần làm rõ:
- Loại liên kết.
- Vật liệu và chiều dày.
- Có sử dụng dây bù hay không.
- Yêu cầu chuẩn bị mép.
- Giới hạn khe hở, lệch bậc và phương pháp kiểm tra.
Fit-up không ổn định ảnh hưởng đến kết quả hàn ra sao?
Khi hình học mối ghép thay đổi, điều kiện nóng chảy và hình thành vũng hàn có thể thay đổi theo vị trí.
Những biểu hiện cần điều tra có thể gồm:
- Độ ngấu không đồng đều.
- Hình dạng chân mối hàn thay đổi cục bộ.
- Đường hàn không nằm đúng vị trí tiếp giáp.
- Kết quả khác nhau giữa các mối ghép dùng cùng chương trình.
Tuy nhiên, những biểu hiện này không chỉ do fit-up. Tài liệu xử lý sự cố của nhà sản xuất thiết bị cũng xem xét đồng thời mối ghép lệch, mặt đầu không vuông, điện cực và thông số quá trình.
Do đó, cần kiểm tra bằng chứng thực tế trước khi kết luận nguyên nhân.
Năm nhóm kiểm tra fit-up trước khi hàn
Độ vuông và tình trạng hai mặt đầu
Kiểm tra đầu ra của công đoạn cắt và gia công mặt đầu theo phương pháp được quy định.
Cần chú ý bavia, phoi, mép bị hư hỏng hoặc dấu hiệu bất thường ảnh hưởng đến tiếp giáp.
Độ đồng tâm và lệch bậc
Đối chiếu vị trí tương đối của hai chi tiết, không chỉ quan sát một phía.
Nếu có sai lệch, cần xác định nó đến từ căn chỉnh, kích thước thực tế hay biến dạng. Không dùng lực kẹp để che giấu tình trạng chưa phù hợp.
Oval và biến dạng
Kiểm tra tình trạng đầu ống sau vận chuyển, cắt và kẹp.
Nếu cần đo, sử dụng phương pháp và dụng cụ phù hợp với yêu cầu dự án. Một phép đo đường kính theo một hướng có thể chưa mô tả đầy đủ tiết diện.
Khe hở quanh toàn bộ chu vi
Kiểm tra theo phương pháp được phê duyệt, bảo đảm đủ phạm vi đánh giá liên kết.
Nếu vị trí bị che khuất, cần có cách kiểm tra phù hợp trước hoặc trong trình tự gá lắp. Không coi phần không quan sát được là mặc nhiên đạt.
Chiều dài kẹp và độ ổn định
Xác nhận bộ kẹp đúng kích thước, vị trí mối ghép phù hợp và ống được đỡ ổn định.
Cần xem xét trọng lượng cụm ống, lực kéo từ các chi tiết liên quan và khả năng dịch chuyển sau khi đã căn chỉnh.
Checklist fit-up quanh 360°
| Hạng mục | Nội dung xác nhận |
|---|---|
| Yêu cầu áp dụng | Đã xác định tiêu chí khe hở, lệch bậc và cách kiểm tra. |
| Mặt đầu | Đáp ứng yêu cầu hình học, không còn bavia hoặc phoi ảnh hưởng. |
| Kích thước | Vật tư phù hợp với thiết kế và cấu hình gá. |
| Đồng tâm, hi-low | Đã kiểm tra theo phạm vi và phương pháp yêu cầu. |
| Oval, biến dạng | Không có sai lệch vượt giới hạn áp dụng. |
| Khe hở | Đã đánh giá quanh chu vi, không chỉ tại điểm dễ quan sát. |
| Vị trí đường ghép | Phù hợp với vị trí làm việc của điện cực. |
| Gá kẹp, đỡ ống | Ổn định và không gây biến dạng không phù hợp. |
| Độ sạch | Dụng cụ và thao tác kiểm tra không làm ảnh hưởng trạng thái sạch. |
Bảng này là gợi ý rà soát của APAX, không thay thế tiêu chí nghiệm thu hoặc hướng dẫn của thiết bị.
Không dùng chương trình hàn để bù sai số cơ khí vượt yêu cầu
Chương trình có thể điều chỉnh thông số theo từng giai đoạn hoặc sector. Tuy nhiên, việc này không biến một mối ghép ngoài yêu cầu thành đầu vào phù hợp.
Nếu thay đổi thông số để xử lý một liên kết có sai lệch bất thường, chương trình đó có thể không còn phù hợp khi mối ghép tiếp theo trở lại điều kiện bình thường.
Khi phát hiện fit-up chưa đạt, cần:
- Ghi nhận tình trạng và vị trí sai lệch.
- Đối chiếu yêu cầu áp dụng.
- Xử lý nguyên nhân về mặt đầu, vật tư hoặc gá lắp.
- Kiểm tra lại trước khi hàn.
- Chỉ xem xét thay đổi chương trình khi có cơ sở và đúng thẩm quyền.
Khi lỗi chỉ xuất hiện ở một vùng, nên ghi nhận gì?
Đội kỹ thuật nên lưu thông tin giúp liên kết biểu hiện mối hàn với điều kiện trước hàn:
- Mã mối hàn và mẫu kiểm tra.
- Hướng đặt ống, vị trí bắt đầu và chiều quay.
- Vị trí xuất hiện bất thường quanh chu vi.
- Kết quả kiểm tra fit-up tại khu vực tương ứng.
- Chương trình, phiên bản và sector liên quan.
- Cấu hình thiết bị, điện cực và điều kiện khí.
- Kết quả kiểm tra mặt ngoài, mặt trong hoặc các phép kiểm tra được yêu cầu.
APAX cùng khách hàng chuẩn hóa điều kiện lắp ghép
Khả năng lặp lại của hàn orbital cần được xây dựng từ chương trình phù hợp và đầu vào ổn định.
APAX cùng khách hàng rà soát công đoạn chuẩn bị đầu ống, bộ kẹp, khả năng tiếp cận và cách ghi nhận dữ liệu để làm rõ các biến số ảnh hưởng đến quá trình.
Anh/chị có thể gửi bản vẽ, OD × WT, ảnh mối ghép trước hàn và biểu hiện bất thường để bắt đầu trao đổi.
Cần rà soát fit-up trước khi hàn orbital?
APAX cùng khách hàng đánh giá điều kiện chuẩn bị đầu ống, khe hở, lệch bậc, bộ kẹp và khả năng tiếp cận để lựa chọn giải pháp phù hợp với yêu cầu kỹ thuật thực tế.
APAX Technical Notes | Cùng khách hàng tìm ra giải pháp phù hợp từ những vấn đề kỹ thuật thực tế.