Hàn quỹ đạo, hay hàn orbital, là phương pháp cơ giới hóa quá trình hàn quanh liên kết. Trong cấu hình hàn ống phổ biến, điện cực tungsten di chuyển quanh mối ghép trong khi hai đoạn ống được gá cố định.
Tuy nhiên, mô tả “điện cực chạy quanh ống thay cho tay người thợ” mới giải thích chuyển động của thiết bị. Giá trị của giải pháp còn nằm ở khả năng thực hiện chương trình nhất quán, kiểm soát thông số và quản lý dữ liệu quá trình.
Để đánh giá đúng một hệ thống hàn quỹ đạo, cần xem xét cả ba khả năng này trong điều kiện ứng dụng thực tế.
Trong hàn TIG quỹ đạo, hồ quang được hình thành giữa điện cực tungsten không nóng chảy và vật hàn. Đầu hàn điều khiển chuyển động của điện cực hoặc mỏ hàn quanh liên kết.
Nguồn hàn tích hợp bộ điều khiển thực hiện chương trình đã thiết lập. Tùy thiết bị và cấu hình, các thông số có thể bao gồm:
Một chu kỳ thường có các giai đoạn cấp khí, mồi hồ quang, hình thành vũng hàn, thực hiện đường hàn và kết thúc theo chương trình.
Người vận hành vẫn cần chuẩn bị vật tư, gá lắp, chọn đúng chương trình và giám sát quá trình. Mức độ tự động hóa cụ thể phụ thuộc vào hệ thống được sử dụng.
Cả hai cùng có thể sử dụng nguyên lý TIG, nhưng khác nhau về cách thực hiện và quản lý quá trình.
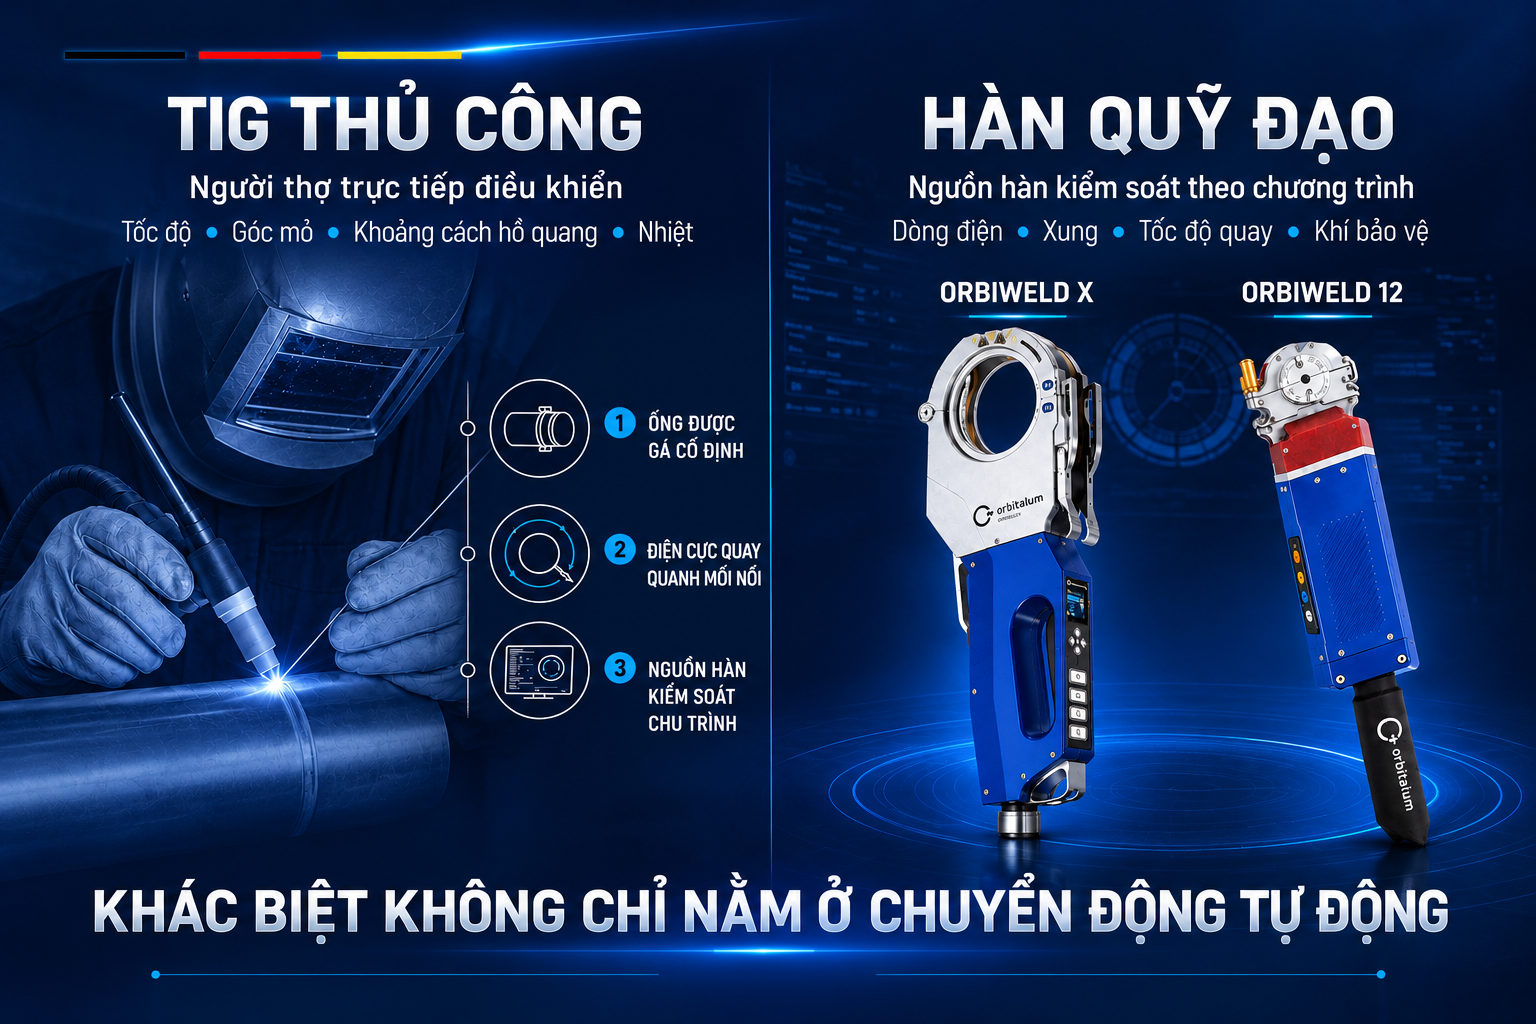
| Nội dung | Hàn TIG thủ công | Hàn TIG quỹ đạo |
|---|---|---|
|
Chuyển động mỏ hàn
|
Người thợ trực tiếp điều khiển | Thiết bị thực hiện chuyển động quanh liên kết |
|
Thông số quá trình
|
Kết hợp thiết lập máy và thao tác người thợ | Thực hiện theo chương trình và khả năng điều khiển của hệ thống |
|
Khả năng lặp lại
|
Phụ thuộc kỹ năng và điều kiện thao tác | Dựa trên chương trình cùng việc kiểm soát đầu vào |
|
Ghi dữ liệu
|
Phụ thuộc thiết bị và phương pháp quản lý | Có thể tích hợp, tùy model và cấu hình |
|
Vai trò con người
|
Trực tiếp điều khiển quá trình hàn | Chuẩn bị, thiết lập, giám sát và đánh giá kết quả |
Hàn quỹ đạo không thay thế mọi ứng dụng TIG thủ công. Mỗi phương án cần được đánh giá theo hình dạng liên kết, khả năng tiếp cận, số lượng mối hàn và yêu cầu chất lượng.
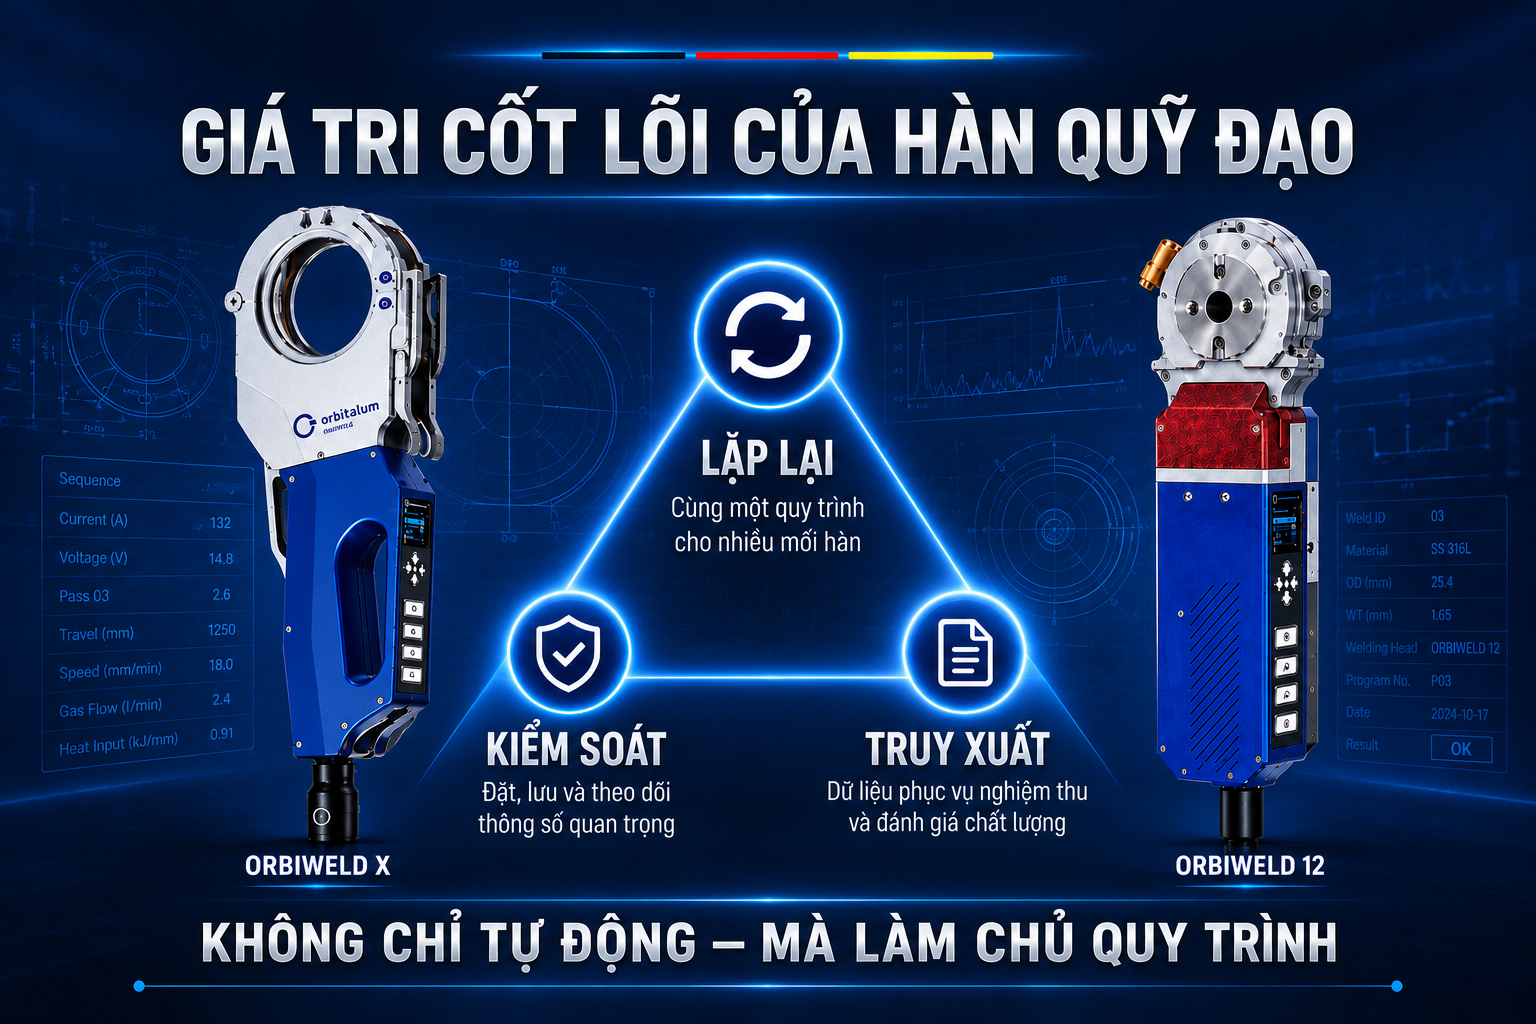
Sau khi chương trình được thiết lập và kiểm chứng cho điều kiện cụ thể, hệ thống có thể thực hiện lại trình tự đó trên các mối ghép tương ứng.
Điều này giúp giảm sự biến thiên do thao tác di chuyển mỏ bằng tay, đồng thời tạo cơ sở để tổ chức sản xuất và so sánh kết quả.
Khi chuyển từ mẫu thử sang hiện trường, cần kiểm tra những thay đổi có thể ảnh hưởng đến kết quả.
Chương trình hàn giúp tổ chức các thông số thành một trình tự thay vì phụ thuộc hoàn toàn vào điều chỉnh tức thời của người vận hành.
Ví dụ, dòng xung điều chỉnh mức dòng theo thời gian; sector cho phép thiết lập thông số cho các vùng khác nhau quanh chu vi.
Cần phân biệt ba mức chức năng:
Không nên mặc định mọi thông số được cài đặt đều được đo, lưu hoặc tự động hiệu chỉnh.
Tài liệu vận hành ORBIMAT 180 SW của Orbitalum mô tả việc giám sát các thông số quá trình như dòng hàn, điện áp và tốc độ hàn, cùng những điều kiện vận hành liên quan. Phạm vi chức năng cần được đối chiếu theo đúng model và phiên bản.
Với hệ thống hỗ trợ ghi dữ liệu, thông tin của chu kỳ hàn có thể được lưu để phục vụ rà soát và lập hồ sơ.
Nhưng một tệp dữ liệu chỉ có giá trị truy xuất khi liên kết được với đúng mối hàn thực tế.
Các thông tin quản lý có thể gồm:
Orbitalum giới thiệu chức năng Documentation Process cho phép bổ sung những thông tin như mã người vận hành và heat number vào hồ sơ mối hàn, hỗ trợ truy xuất.
Không. Hệ thống thực hiện chương trình trong những điều kiện đầu vào thực tế, và các điều kiện này có thể thay đổi.
Những yếu tố cần kiểm soát gồm:
| Nhóm đầu vào | Nội dung cần chú ý |
|---|---|
| Vật liệu | Mác vật liệu, kích thước, chiều dày và thông tin lô |
| Chuẩn bị đầu ống | Độ vuông, bavia, độ sạch và tình trạng bề mặt |
| Fit-up — lắp ghép | Độ đồng tâm, lệch bậc, khe hở và độ ổn định của gá |
| Khí bảo vệ | Loại khí, điều kiện cấp, độ kín và đường thoát |
| Điện cực, đầu hàn | Tình trạng, khoảng cách điện cực và thiết lập |
| Chương trình | Đúng phiên bản và phù hợp với ứng dụng |
| Vận hành | Thao tác, giám sát và xử lý bất thường |
Nếu kết quả thay đổi, cần tìm biến số đã thay đổi trước khi điều chỉnh chương trình.
Hàn quỹ đạo đáng được đánh giá khi dự án có nhu cầu:
Trong hệ thống High-Purity/UHP, dược phẩm hoặc công nghệ sinh học, các nhu cầu này thường đi cùng yêu cầu vật liệu, độ sạch, bảo vệ mặt trong và hồ sơ nghiệm thu.
Tuy nhiên, việc lựa chọn vẫn cần kiểm tra tính khả thi trên liên kết thực tế. Một cấu hình phù hợp cho ống đối đầu chưa chắc phù hợp cho flange hoặc liên kết ống–mặt sàng.
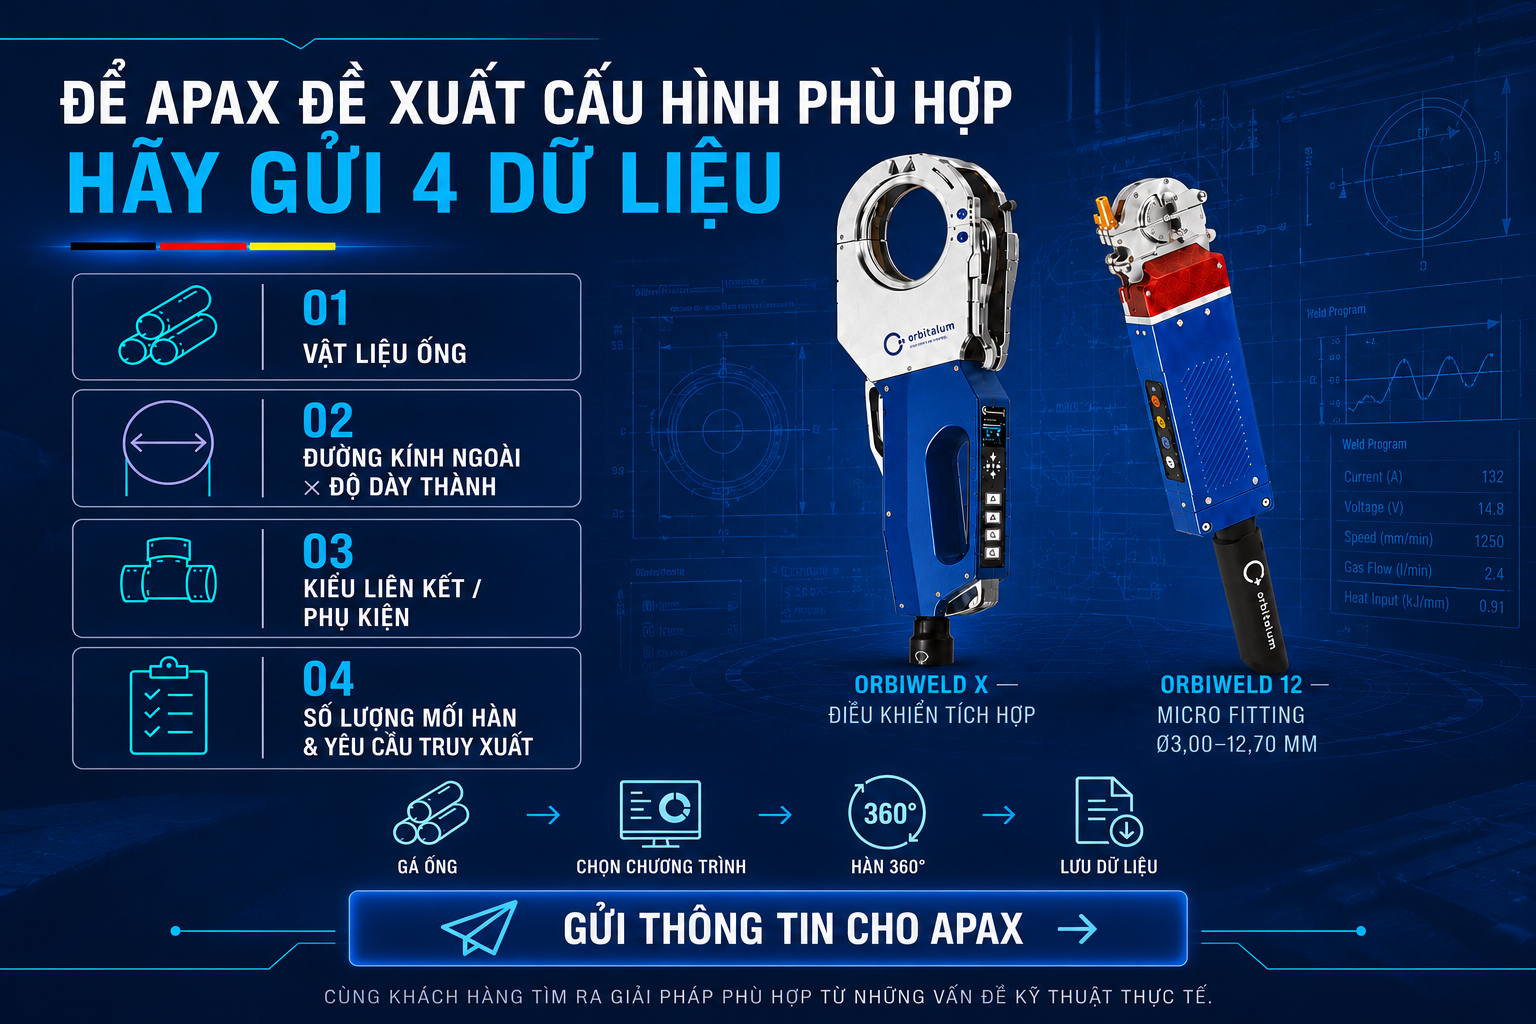
Trước khi so sánh model, nên xác định:
Danh sách này giúp kết nối yêu cầu dự án với nguồn hàn, đầu hàn, bộ kẹp, khí bảo vệ và các phụ kiện cần thiết.
Giá trị của hàn quỹ đạo nằm ở cách thiết bị, chương trình và quy trình được tổ chức để phục vụ công việc cụ thể.
APAX cùng khách hàng làm rõ yêu cầu ứng dụng, so sánh lựa chọn và rà soát cấu hình ngay từ giai đoạn đầu.
Anh/chị có thể gửi bản vẽ, vật liệu, kích thước ống, điều kiện thi công và yêu cầu hồ sơ để bắt đầu trao đổi.
Gửi APAX bản vẽ, vật liệu, kích thước ống và yêu cầu kỹ thuật. Đội ngũ APAX sẽ cùng anh/chị đánh giá ứng dụng và cấu hình phù hợp.
APAX Technical Notes | Cùng khách hàng tìm ra giải pháp phù hợp từ những vấn đề kỹ thuật thực tế.

