Cùng một máy và cùng một chương trình hàn orbital vẫn có thể cho kết quả khác nhau nếu vật liệu, chuẩn bị đầu ống, gá lắp, khí bảo vệ hoặc tình trạng thiết bị thay đổi. Vì vậy, khi mối hàn không ổn định, cần kiểm tra điều kiện đầu vào trước khi điều chỉnh thông số.
Đây là tình huống đội thi công có thể gặp khi chuyển từ mẫu thử sang sản xuất hoặc từ xưởng ra công trường. Phản ứng thường gặp là tăng giảm dòng điện, thay đổi xung hoặc tốc độ quay.
Tuy nhiên, điều chỉnh chương trình khi chưa xác định nguyên nhân có thể làm mất cơ sở so sánh và khiến những mối hàn tiếp theo khó kiểm soát hơn.
Chương trình hàn thiết lập các thông số mà hệ thống có khả năng điều khiển. Nó không tự bảo đảm rằng mọi điều kiện bên ngoài máy đều giữ nguyên.
Ví dụ, chương trình không tự sửa được mặt đầu ống không vuông, mối ghép lệch hoặc đường khí purge bị thay đổi.
Các hướng dẫn xử lý sự cố của nhà sản xuất thiết bị cũng xem xét nhiều nguyên nhân ngoài thông số chương trình, như chuẩn bị ống, khoảng cách điện cực, tiếp xúc điện và điều kiện khí bảo vệ. Tham khảo tài liệu Swagelok.
Trước khi kiểm tra, cần xác định “khác nhau” là khác ở điểm nào: hình dạng mặt ngoài, mặt trong, độ ngấu, màu sắc, vị trí xuất hiện bất thường hay cảnh báo của thiết bị.
Hai đoạn ống cùng được giới thiệu là inox 316L chưa đủ để kết luận mọi điều kiện vật liệu đều tương đương.
Đội dự án nên đối chiếu:
Khi kết quả thay đổi sau khi đổi lô ống, cần ghi nhận đây là một biến số để kiểm tra. Không nên mặc định lô mới có vấn đề, cũng không nên bỏ qua sự thay đổi này.
Thông tin truy xuất giúp đội kỹ thuật so sánh có cơ sở thay vì chỉ dựa vào ngoại quan.
Chuẩn bị đầu ống ảnh hưởng đến điều kiện tiếp giáp giữa hai chi tiết.
Các điểm cần kiểm tra gồm:
Không nên mặc định mọi ứng dụng hàn orbital đều yêu cầu cùng một khe hở. Điều kiện mối ghép phải theo quy trình áp dụng.
Nếu đầu vào chưa phù hợp, cần xử lý bước chuẩn bị trước khi dùng thông số hàn để bù.
Fit-up là việc lắp ghép, căn chỉnh các chi tiết trước khi hàn.
Một chương trình phù hợp vẫn có thể cho kết quả khác khi hai đầu ống lệch nhau hoặc dịch chuyển trong quá trình thao tác.
Cần kiểm tra:
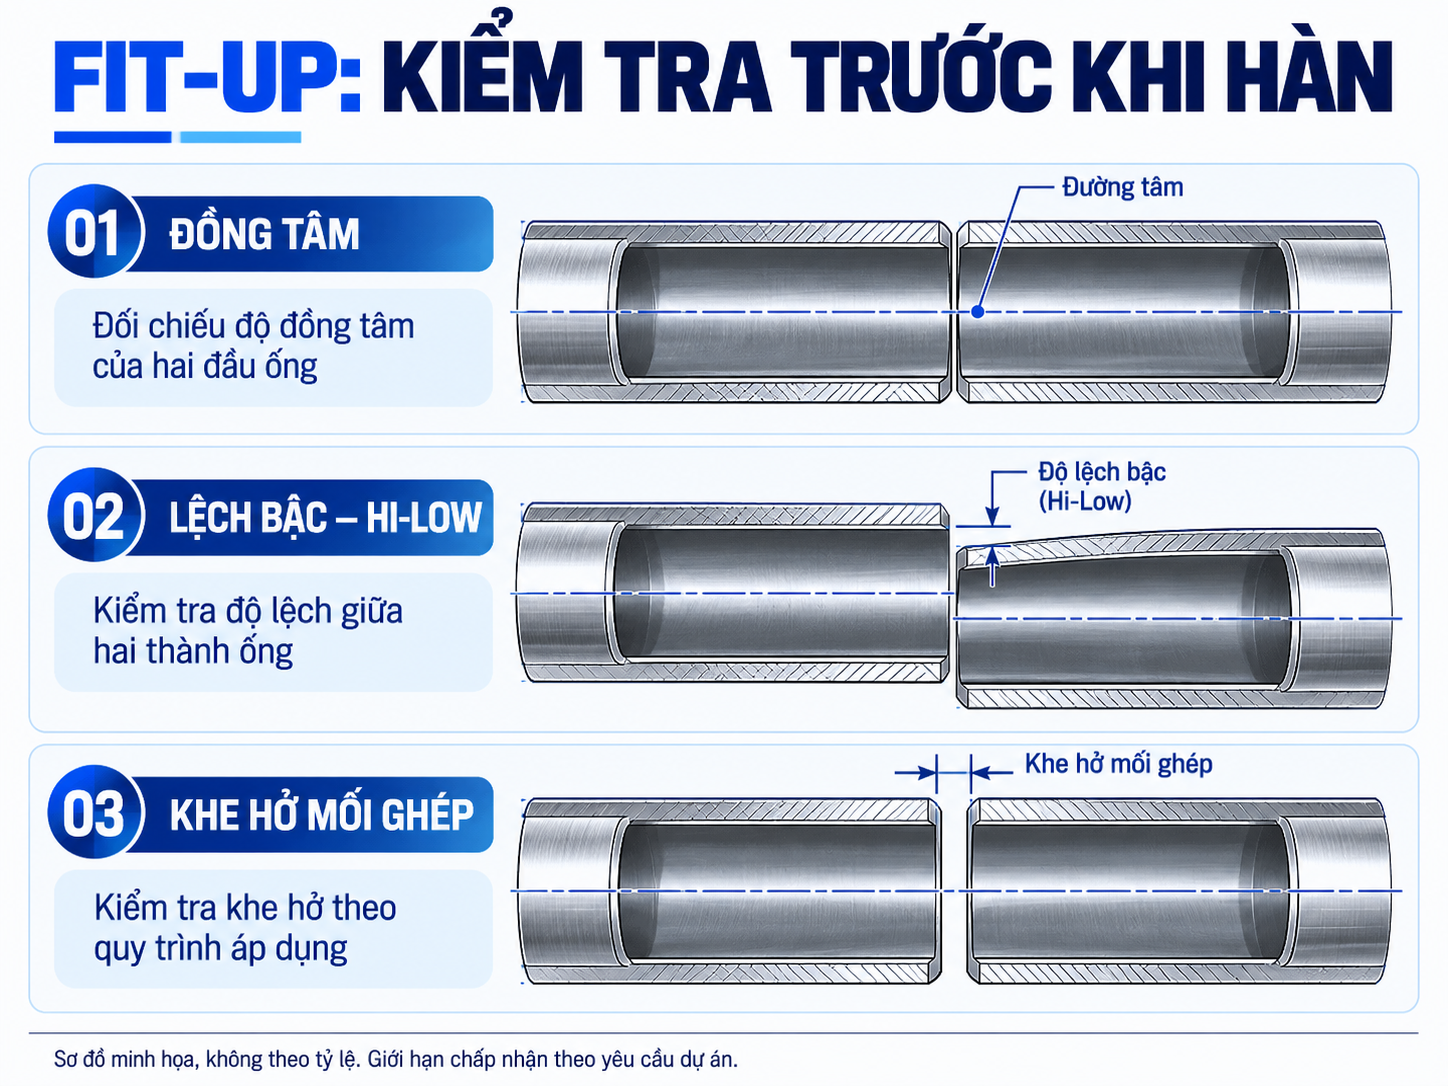
Các giới hạn chấp nhận phải theo bản vẽ, specification và quy trình của dự án, không lấy một giá trị chung cho mọi trường hợp.
Khí bảo vệ vùng hồ quang và purge — khí bảo vệ mặt trong ống cần được kiểm soát theo cấu hình sử dụng.
Việc cùng đặt một giá trị lưu lượng chưa chứng minh điều kiện tại mối hàn hoàn toàn giống nhau.
Cần xem xét:
Hướng dẫn xử lý sự cố của Swagelok cũng đề cập áp suất ngược khí purge quá mức hoặc biến động như một nguyên nhân cần xem xét. Xem tài liệu tham khảo.
Cùng một máy không đồng nghĩa thiết bị luôn ở cùng trạng thái.
Các điểm nên kiểm tra theo hướng dẫn của đúng model gồm:
Ngoài ra, cần xác nhận đúng tên chương trình, phiên bản, cấu hình đầu hàn và các giá trị hiệu chỉnh đang áp dụng. Một chương trình có cùng tên vẫn cần được đối chiếu nội dung thực tế.
Giả sử mối ghép hôm nay có khe hở khác với điều kiện đã kiểm chứng. Nếu thay đổi dòng điện để xử lý biểu hiện trên mẫu đó, chương trình mới có thể không còn phù hợp khi mối ghép trở lại bình thường.
Điều chỉnh này có thể che lấp nguyên nhân ban đầu và tạo thêm biến số.
Không có quy tắc chung như “khe hở lớn thì tăng dòng” hoặc “mối hàn khác hình thức thì giảm tốc độ”. Hướng xử lý phụ thuộc vào dạng bất thường và các điều kiện liên quan.
Mục tiêu của troubleshooting — kiểm tra, tìm nguyên nhân và xử lý sự cố là xác định điều gì đã thay đổi, sau đó khôi phục hoặc xác lập điều kiện phù hợp.
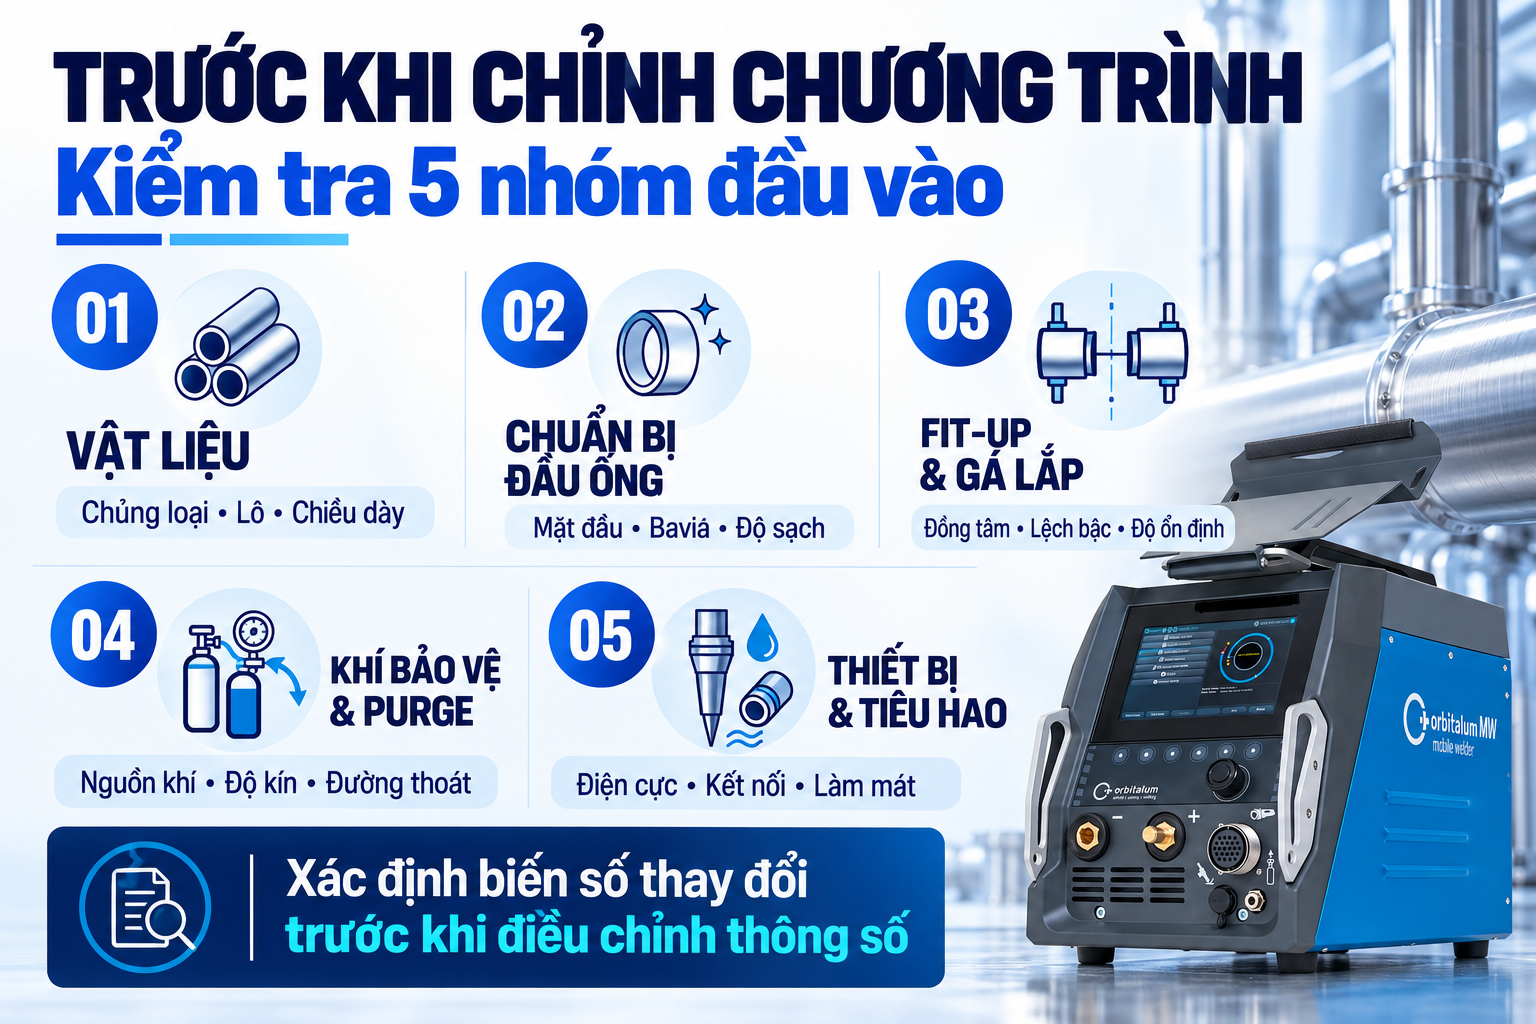
Năm nhóm dưới đây là khung rà soát của APAX, không phải thứ tự bắt buộc cho mọi sự cố. Cảnh báo thiết bị và yêu cầu dừng vận hành cần được xử lý theo hướng dẫn của nhà sản xuất.
| Nhóm kiểm tra | Câu hỏi cần trả lời | Thông tin nên lưu |
|---|---|---|
|
Vật liệu
|
Có thay đổi vật liệu, lô, kích thước hoặc tình trạng bề mặt không? | Hồ sơ vật liệu, heat number, kết quả đo |
|
Chuẩn bị đầu ống
|
Mặt đầu, bavia, độ sạch và khe hở có phù hợp không? | Phương pháp chuẩn bị, ảnh và kiểm tra |
|
Fit-up, gá lắp
|
Có lệch bậc, oval, sai vị trí hoặc dịch chuyển không? | Kết quả kiểm tra và tình trạng gá |
|
Khí bảo vệ, purge
|
Điều kiện cấp, thoát khí và thông số kiểm soát có thay đổi không? | Thiết lập và số đo theo yêu cầu |
|
Thiết bị, tiêu hao
|
Điện cực, khoảng cách, kết nối và đầu hàn có phù hợp không? | Kiểm tra thiết bị, cảnh báo, lịch sử thay thế |
Nếu phải chỉnh chương trình, cần lưu phiên bản cũ, nội dung thay đổi và kết quả kiểm chứng. Không ghi đè làm mất lịch sử.
Điều chỉnh có cơ sở khi:
Với dự án có yêu cầu WPS — quy trình hàn, các thay đổi phải tuân theo yêu cầu kiểm chứng và phê duyệt tương ứng.
Có thể đọc thêm bài “Dòng xung trong hàn orbital: Kiểm soát nhiệt và vũng hàn” để hiểu vai trò của dòng cao, dòng nền và sector khi xem xét thông số.
Mục tiêu không chỉ là xử lý một mối hàn riêng lẻ, mà là hiểu điều kiện nào tạo ra kết quả phù hợp và duy trì được điều kiện đó.
Khi trao đổi với APAX, anh/chị nên chuẩn bị:
Liên hệ APAX để cùng rà soát các biến số trước khi thay đổi thông số hàn.
APAX Technical Notes | Cùng khách hàng tìm ra giải pháp phù hợp từ những vấn đề kỹ thuật thực tế.

